Професионални и висококвалитетни метални легури, керамички производи и адитиви за бетон | RBOSCHCO

1. Вовед: Предизвикот на комбинирање на тврдост и прецизност
1.1 Парадоксот на тврдост и прецизност во керамиката
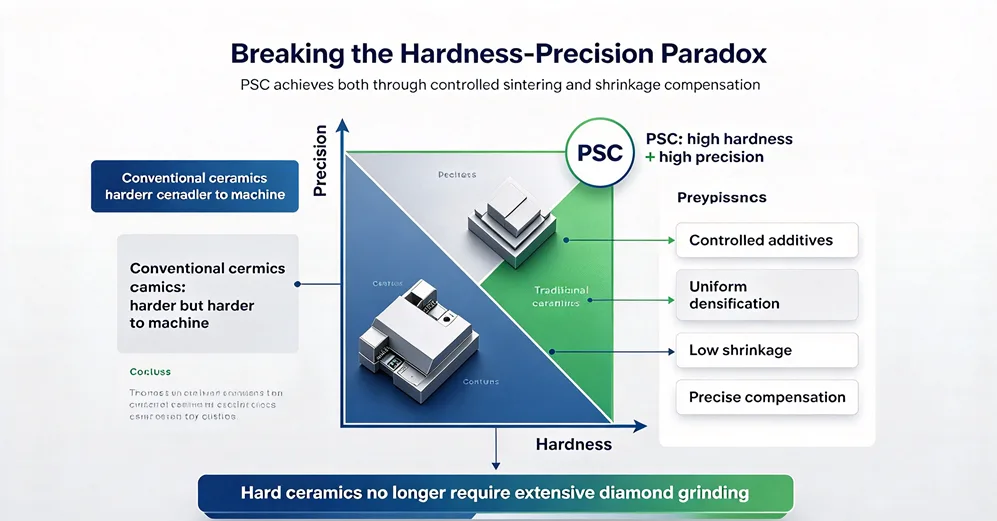
Во производството на керамика, тврдоста и прецизноста обично се во спротивност една со друга. Тврдата керамика како силициум карбид е исклучително тешка за обработка, што значи дека конечните димензии мора да се постигнат преку обликување и синтерување, а не преку мелење. Но, синтерувањето обично предизвикува значително собирање, што го отежнува одржувањето на строги толеранции.
Ова е парадоксот на тврдост-прецизност: колку е потврда керамиката, толку е потешко да се обработува и толку повеќе зависите од процесот на синтерување за да ја постигнете конечната форма. Ако процесот на синтерување предизвика непредвидливо собирање, завршниот дел може да не ги исполни потребните толеранции, што доведува до отфрлање или скапа обработка.
Безпритисниот синтеруван силициум карбид (PSC) го разбива овој парадокс. Тој постигнува и висока тврдост и висока димензионална прецизност преку комбинација од внимателна формулација на прав, контролирани адитиви за синтерување и прецизна компензација на собирање. Ова го прави PSC еден од најразновидните напредни керамики за прецизни компоненти.
1.2 Што е Синтеруван силициум карбид без притисок (PSC) ?
Безпритисочен синтеруван силициум карбид (PSC) е напредна структурна керамика произведена со набивање и обликување на силициум карбиден прав со висока чистота, проследено со згуснување на покачени температури без примена на надворешен механички притисок. За време на процесот на синтерување, внимателно одбрани адитиви за синтерување го поттикнуваат формирањето на границите на зрната и ја намалуваат преостанатата порозност, овозможувајќи му на материјалот да развие густа и стабилна микроструктура.
За разлика од реакционо-врзаниот SiC, кој се потпира на инфилтрација на силициум, безпритисочниот синтеруван силициум карбид (PSC) го постигнува својот механички интегритет првенствено преку синтерување во цврста состојба и контролиран раст на зрната. Овој производствен пат ги зачувува вродените предности на силициум карбидот, а воедно обезбедува одлична димензионална стабилност и можност за производство на сложени геометрии со релативно тесни толеранции.
1.3 Зошто ова е важно за прецизните компоненти
За прецизни компоненти како што се механички заптивки, полупроводнички процесни делови и високотемпературни тела, и тврдоста и прецизноста се од суштинско значење. Тврдоста обезбедува отпорност на абење и димензионална стабилност под оптоварување. Прецизноста гарантира дека компонентата правилно се вклопува и сигурно функционира.
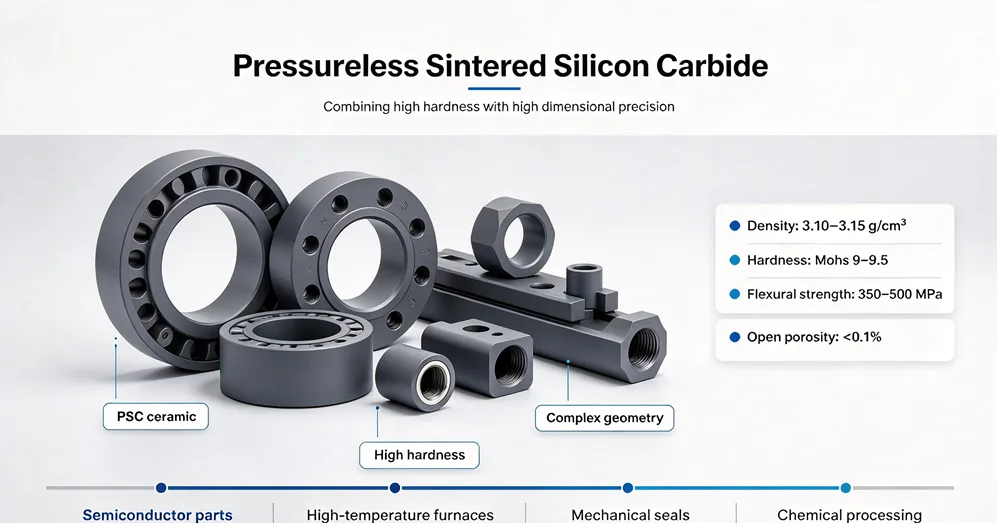
Безпритисниот синтеруван силициум карбид (PSC) нуди и двете. Неговата висока тврдост (Mohs 9–9.5) обезбедува одлична отпорност на абење, додека неговата способност за формирање во облик близу до мрежата гарантира дека може да се произведат сложени геометрии со мали толеранции. Оваа комбинација го прави PSC идеален за прецизни апликации со високи барања.
2. Разбирање на синтеруваниот силициум карбид без притисок
2.1 Хемиски состав и микроструктура
Безпритисочниот синтеруван силициум карбид (PSC) е составен првенствено од силициум карбид (SiC) со мала количина на адитиви за синтерување, обично бор и јаглерод, или соединенија на база на алуминиум. Микроструктурата се состои од фини, еквиоксирани зрна SiC со тенка гранична фаза на зрната што ја поттикнува згуснувањето.
Типичната густина на безпритисочен синтеруван силициум карбид (PSC) е 3.10–3.15 g/cm³, со отворена порозност помала од 0.1%. Материјалот е темно сив или црн по боја и има многу фино зрнеста микроструктура што придонесува за неговата висока цврстина и тврдост.
2.2 Клучни својства на Синтеруван силициум карбид без притисок (PSC)
Безпритисниот синтеруван силициум карбид (PSC) нуди комбинација од својства што го прават погоден за прецизни компоненти.
- Висока густина и ниска отворена порозност: густина од 3.10–3.15 g/cm³ со <0.1% отворена порозност, што ги намалува патиштата за пенетрација на гасови, течности и корозивни медиуми.
- Одлична стабилност на високи температуриКонтинуирано работење над 1600°C во инертни атмосфери, со температура на сублимација од приближно 2700°C.
- Исклучителна цврстина и отпорност на абењеМосова тврдост од 9–9.5, што обезбедува силна отпорност на абразивно абење, ерозија и лизгачки контакт.
- Висока топлинска спроводливост и ниска топлинска експанзијаТоплинска спроводливост од 120–150 W/m·K на 20°C, со коефициент на термичка експанзија од 4.3–4.6 × 10⁻⁶/K.
- Силна хемиска и отпорност на корозијаОтпорен на многу киселини, алкалии, стопени соли и корозивни гасови.
- Производство во блиска мрежеста форма и прецизна машинска обработкаСпособност за производство на сложени геометрии со тесни толеранции.
2.3 Споредба со други видови силициум карбид
| Сопственост | Безпритисочен синтеруван SiC (PSC) | Реагирано врзан SiC (RBSC) | Рекристализиран SiC (RSiC) |
|---|---|---|---|
| Густина (g / cm³) | -3.10 3.15 | -3.02 3.10 | -2.6 2.8 |
| Отворена порозност (%) | -15 20 | ||
| Бесплатна содржина на силикон | Никој | 8-15% | Никој |
| Јачина на свиткување (MPa) | -350 500 | -250 300 | -80 100 |
| Максимална температура на употреба (°C) | >1600 (инертен) | 1380 (воздух) | 1650 (воздух) |
| Топлинска спроводливост (W/m·K) | -120 150 | 120 | 100 |
| Отпорност на термички удар | Многу високо | добар | одличен |
| Можност за блиска мрежна форма | одличен | одличен | добар |
| Прецизна машинска обработка | добар | Ограничен | Ограничен |
Споредбата покажува дека безпритисниот синтеруван силициум карбид (PSC) нуди најдобра комбинација од висока цврстина, висока густина и отпорност на високи температури. За разлика од RBSC, тој не содржи слободен силициум, што ја подобрува неговата стабилност на високи температури и отпорност на корозија. За разлика од RSiC, тој има ниска порозност и висока цврстина, што го прави погоден за прецизни компоненти.
3. Зошто тврдоста и прецизноста обично се компромис
3.1 Проблемот со машинската обработка
Силициум карбидот е еден од најтврдите познати материјали, со Мосова тврдост од 9–9.5. Ова го прави исклучително тешко за машинска обработка. Дијамантското брусење е примарен метод за обликување на печени SiC компоненти, но е бавно, скапо и ограничено во геометриите што може да ги произведе.
Комплексните карактеристики како што се внатрешните канали, потсечоците и фините детали се тешки или невозможни за обработка. Ова значи дека конечната форма мора да се постигне преку обликување и синтерување, а не преку брусење.
3.2 Проблемот со намалувањето
Синтерувањето обично предизвикува значително собирање. Кај многу керамика, собирањето може да биде 15-20% или повеќе. Ова значи дека свежото тело (непечената керамичка форма) мора да биде значително поголемо од финалниот производ. Предвидувањето и контролирањето на собирањето е тешко, а варијациите во собирање може да доведат до димензионални неточности и отфрлени делови.
За прецизните компоненти, смалувањето е голем предизвик. Доколку смалувањето не е прецизно компензирано, завршниот дел може да не ги исполни потребните толеранции.
3.3 Како конвенционалните процеси се справуваат со компромисот
Конвенционалното производство на керамика често се справува со компромисот помеѓу тврдоста и прецизноста со прифаќање на полабави толеранции или со инвестирање во обемно дијамантско брусење. И двете опции ги зголемуваат трошоците и времето на испорака. За сложени компоненти, трошоците за обработка може да ги надминат трошоците за материјал.
Некои производители користат методи на синтерување со помош на притисок, како што се топло пресување или топло изостатско пресување, за да го намалат собирањето и да ја подобрат густината. Сепак, овие методи се ограничени во формите што можат да ги произведат и се поскапи од синтерувањето без притисок.
4. Како функционира процесот на синтерување без притисок
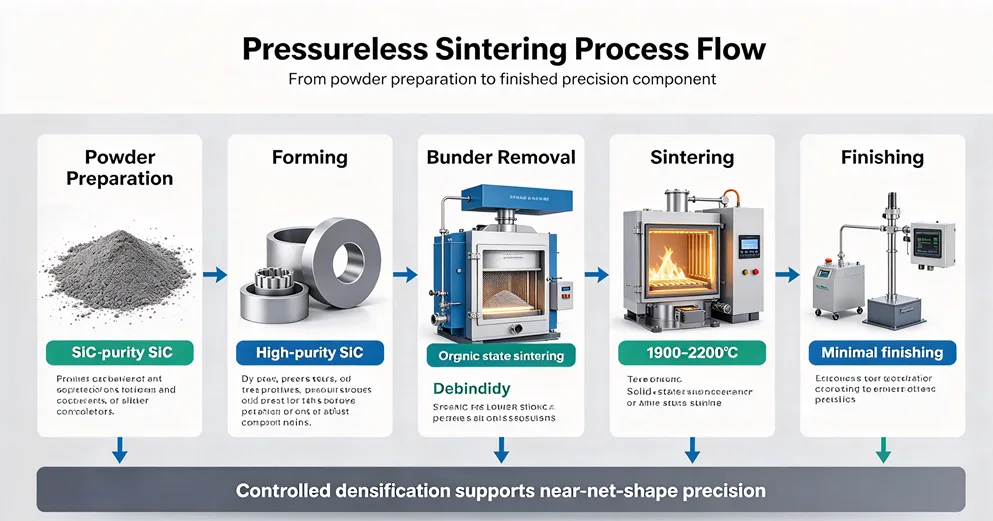
4.1 Чекор 1: Подготовка на прав
Процесот започнува со SiC прав со висока чистота, обично со големина помала од микрони. Правот се меша со адитиви за синтерување (како што се бор и јаглерод) и органски врзива за да се формира хомогена смеса. Распределбата на големината на честичките, чистотата и морфологијата на SiC правот се критични за постигнување висока густина и големина на фини зрна.
4.2 Чекор 2: Формирање
Прашкастата смеса се обликува во посакуваната форма со употреба на техники како што се суво цедење, ладно изостатско цедење, леење со лизгање или лиење со инјектирање. Изборот на метод на обликување зависи од сложеноста на обликот и потребната димензионална толеранција.
4.3 Чекор 3: Отстранување на врзивно средство
Формираното зелено тело се загрева до умерена температура за да се отстранат органските врзива. Овој чекор мора внимателно да се контролира за да се спречи пукање или деформација.
4.4 Чекор 4: Синтерување
Зеленото тело потоа се синтерува на висока температура (обично 1900–2200°C) во контролирана атмосфера (аргон или вакуум). За време на синтерувањето, адитивите за синтерување го поттикнуваат формирањето на границите на зрната и ја намалуваат преостанатата порозност. Материјалот се згуснува преку дифузија во цврста состојба, постигнувајќи густина од 3.10–3.15 g/cm³.
4.5 Чекор 5: Завршување
По синтерувањето, компонентата може да бара дијамантско брусење или полирање за да се постигнат конечните димензии и завршна обработка на површината. Меѓутоа, бидејќи способноста на PSC да добие блиска до нето-форма го минимизира собирање, потребната количина на завршна обработка е значително намалена во споредба со конвенционалната керамика.
5. Улогата на адитивите за синтерување и формирањето на границите на зрната
5.1 Зошто се потребни адитиви за синтерување
Чистиот SiC е исклучително тежок за синтерување поради неговата силна ковалентна врска и нискиот коефициент на самодифузија. Без адитиви за синтерување, материјалот би барал екстремно високи температури и притисоци за да се постигне згуснување.
Адитивите за синтерување ја намалуваат температурата на синтерување и го поттикнуваат згуснувањето со формирање на течна фаза или со подобрување на дифузијата на границата на зрната. Вообичаените адитиви за синтеруван силициум карбид без притисок (PSC) вклучуваат соединенија на база на бор, јаглерод и алуминиум.
5.2 Како адитивите го поттикнуваат згуснувањето
Адитивите за синтерување работат преку неколку механизми. Борот и јаглеродот реагираат со површинскиот оксиден слој на SiC честичките, намалувајќи го оксидот и промовирајќи директен контакт честичка-до-честица. Адитивите на база на алуминиум формираат течна фаза на границите на зрната, што ја подобрува дифузијата и го забрзува згуснувањето.
Резултатот е густа, финозрнеста микроструктура со силни граници на зрната. Фазата на границата на зрната, исто така, придонесува за механичките својства на материјалот, вклучувајќи ја цврстината и отпорноста на кршење.
5.3 Контролирање на растот на зрната
Еден од предизвиците во синтерувањето без притисок е контролирањето на растот на зрната. Прекумерниот раст на зрната може да ја намали цврстината и тврдоста. Адитивите за синтерување и профилот на температурата на синтерување се внимателно контролирани за да се ограничи растот на зрната, а воедно да се постигне целосна згуснување.
Типичната големина на зрната кај безпритисочниот синтеруван силициум карбид (PSC) е во опсег од 1–5 μm. Оваа фина големина на зрната придонесува за високата цврстина и тврдост на материјалот.
6. Компензација на собирање и формирање во блиска форма на мрежата
6.1 Зошто е важна компензацијата за намалување
Компензацијата на собирање е клучна за постигнување висока димензионална прецизност. Доколку собирање не е точно предвидено и компензирано, завршниот дел нема да ги исполни потребните толеранции. За сложени компоненти, дури и мали грешки во компензацијата на собирање може да доведат до значителни димензионални отстапувања.
6.2 Како PSC постигнува ниско намалување
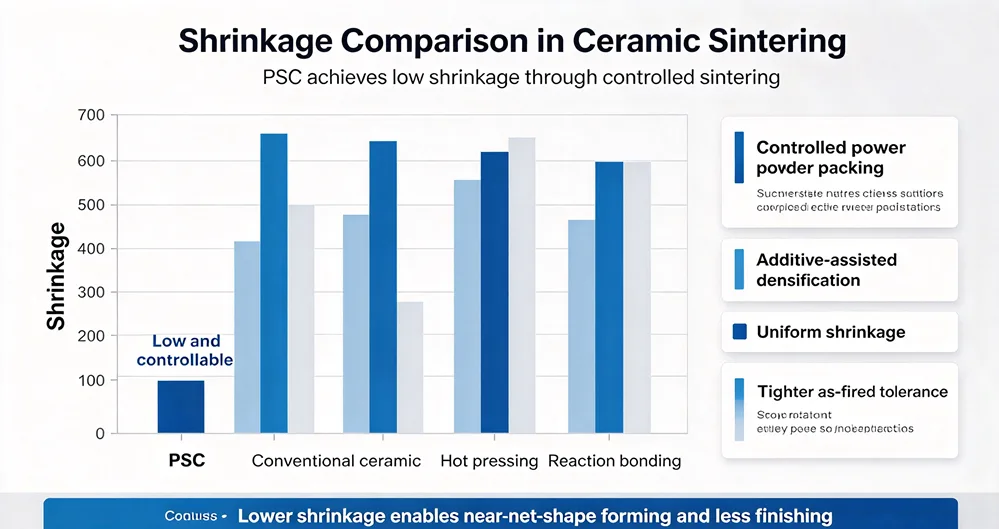
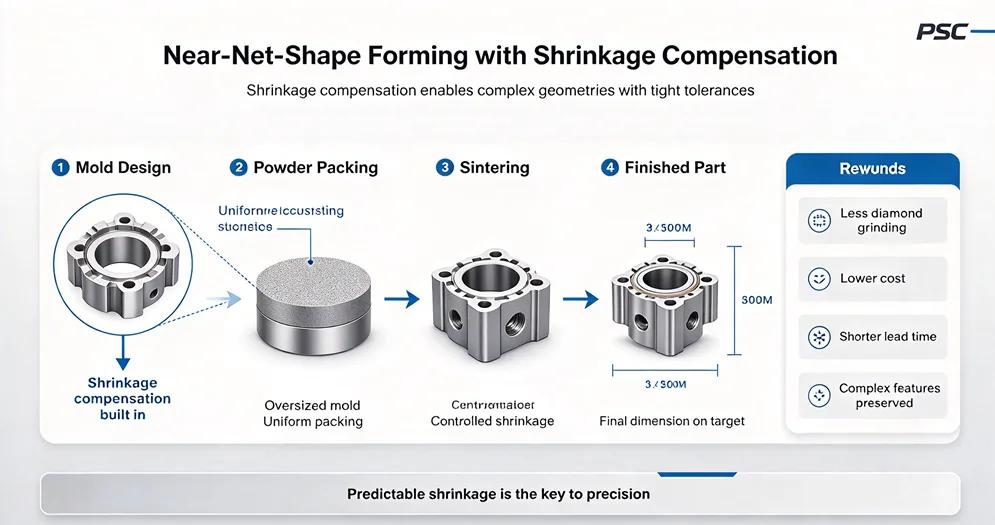
Безпритисниот синтеруван силициум карбид (PSC) постигнува релативно ниско собирање во споредба со другите керамики преку внимателна контрола на густината на пакување на правот, адитивите за синтерување и условите на синтерување. Зеленото тело е дизајнирано со висока и униформна густина на пакување, што го намалува количеството на собирање потребно за згуснување.
Адитивите за синтерување, исто така, промовираат рамномерно згуснување, намалувајќи го ризикот од диференцијално собирање што може да предизвика искривување или дисторзија.
6.3 Дизајнирање за собирање
Калапот и алатите за компонентите од безпритисочен синтеруван силициум карбид (PSC) се дизајнирани со вградена компензација на собирање. Димензиите на калапот се пресметуваат врз основа на очекуваното собирање на материјалот, така што конечниот дел ќе ги исполни посакуваните димензии.
Ова бара длабоко разбирање на однесувањето на собирање на материјалот под различни услови на синтерување. Однесувањето на собирање се карактеризира преку обемно тестирање и моделирање, што му овозможува на производителот да дизајнира калапи со висока точност.
6.4 Можност за обликување во блиска мрежа
Комбинацијата од ниско собирање и прецизна компензација на собирање му дава на безпритисочниот синтеруван силициум карбид (PSC) можност за речиси нето-форма. Комплексни геометрии може да се произведат со минимална машинска обработка, намалувајќи ги трошоците и времето на испорака.
Ова е особено вредно за компоненти со сложени карактеристики што би биле тешки или невозможни за машинска обработка, како што се внатрешни канали, закривени површини и фини детали.
7. Усогласување на PSC со вашата апликација
7.1 Полупроводничка и електронска опрема за обработка
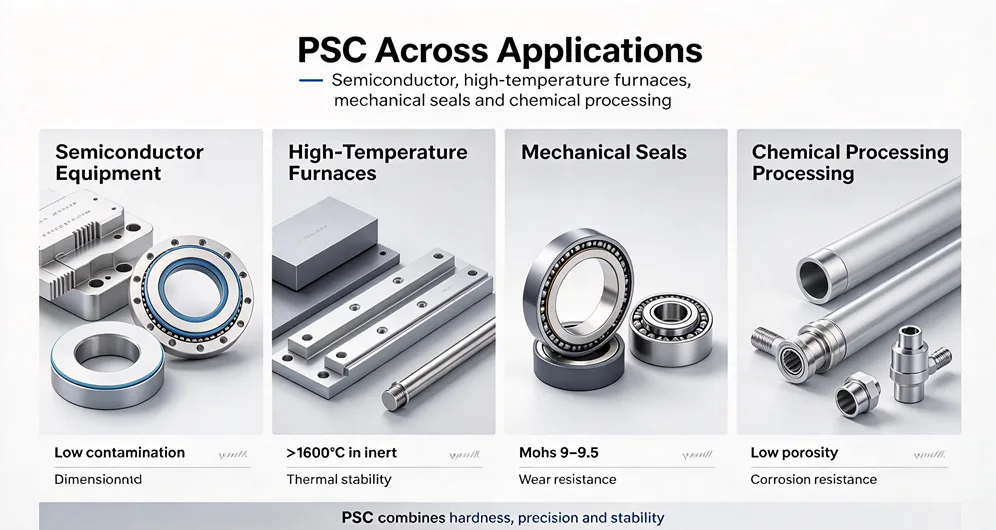
Безпритисочен синтеруван силициум карбид (PSC) се користи за ракување со плочки, процесни прицврстувачи, сусцептори, потпорни прстени, фокусни прстени и високотемпературни структурни компоненти каде што ниската контаминација и димензионалната стабилност се критични. Високата топлинска спроводливост (120–150 W/m·K) и нискиот CTE (4.3–4.6 × 10⁻⁶/K) помагаат во одржувањето на термичката униформност и механичката стабилност за време на повторени термички циклуси.
7.2 Компоненти на печка со висока температура
Безпритисниот синтеруван силициум карбид (PSC) е широко применет кај носачи на печки, плочи за поставување, компоненти на системи за греење, цевки за зрачење, мебел за печки и структурни тела што работат под тешки термички услови. Густината од 3.10–3.15 g/cm³ и стабилноста на високи температури над 1600°C им овозможуваат на компонентите да ја задржат својата геометрија за време на повторено загревање и ладење.
7.3 Механички заптивки, лежишта и компоненти за абење
Комбинацијата од Мосова тврдост од 9–9.5, висока цврстина на свиткување (350–500 MPa) и одлична димензионална стабилност го прави безпритисочниот синтеруван силициум карбид (PSC) погоден за површини на механички заптивки, лежишта, прстени за абење, втулки и компоненти на пумпи. Густата SiC структура обезбедува силна отпорност на лизгање и ерозија.
7.4 Хемиска обработка и компоненти отпорни на корозија
Компонентите од синтеруван силициум карбид (PSC) без притисок се користат во цевки за разменувачи на топлина, компоненти на реакциски систем, млазници, делови за ракување со течности и структурни компоненти отпорни на корозија изложени на киселини, алкалии, соли и процесни гасови на висока температура. Многу ниската отворена порозност и густата микроструктура го намалуваат пенетрацијата на корозивни медиуми.
7.5 Индустриски компоненти отпорни на високи температури и абење
Безпритисочен синтеруван силициум карбид (PSC) се користи и за компоненти на горилници, млазници, водилки, заштитни цевки, компоненти за ракување со абразивни материи и прецизна структурна керамика подложена на високи температури, ерозија и механичко оптоварување.
8. Чести заблуди за PSC
8.1 „PSC е исто како и SiC врзан со реакција“
Безпритисочен синтеруван силициум карбид (PSC) не е исто што и реакционо врзан SiC (RBSC). PSC не содржи слободен силициум, што му дава подобра стабилност на високи температури и отпорност на корозија. PSC исто така има поголема цврстина и густина од RBSC.
8.2 „PSC не може да се користи на високи температури“
Безпритисниот синтеруван силициум карбид (PSC) може континуирано да работи на температури над 1600°C во инертни атмосфери. Во воздух, практичната граница е околу 1400–1500°C поради оксидација, но материјалот формира заштитен слој од силициум диоксид што ја забавува понатамошната оксидација.
8.3 „PSC е премногу скап за повеќето апликации“
Иако безпритисниот синтеруван силициум карбид (PSC) има повисока почетна цена од некои конвенционални керамики, неговиот подолг век на траење, поголемата цврстина и подобрата прецизност можат да ги намалат вкупните трошоци за сопственост. За барања за високи барања, премијата за трошоци често е оправдана.
8.4 „PSC не може да се обработува машински“
Безпритисочен синтеруван силициум карбид (PSC) може да се обработи со дијамантска обработка. Сепак, поради неговата висока тврдост, обработката е скапа и треба да се минимизира преку обликување во блиска мрежа. Способноста на PSC за обликување во блиска мрежа ја намалува потребната количина на обработка.
8.5 „PSC има слаба отпорност на термички шокови“
Безпритисниот синтеруван силициум карбид (PSC) има одлична отпорност на термички шокови поради неговата ниска термичка експанзија и висока топлинска спроводливост. Отпорноста на термички шокови се карактеризира со ΔTc > 500°C, што го прави погоден за апликации за брзо загревање и ладење.
9. Листа за проверка за брза евалуација
Пред да изберете синтеруван силициум карбид без притисок (PSC) за вашата апликација, проверете ги следните клучни параметри:
- Густина (3.10–3.15 g/cm³)
- Отворена порозност (<0.1%)
- Јачина на свиткување (350–500 MPa)
- Тврдост (Мохс 9–9.5)
- Максимална температура на употреба (>1600°C во инертен материјал, 1400–1500°C во воздух)
- Топлинска спроводливост (120–150 W/m·K на 20°C)
- Коефициент на топлинска експанзија (4.3–4.6 × 10⁻⁶/K)
- Хемиска компатибилност со процесот
- Големината и сложеноста на обликот на компонентата
- Барања за димензионална толеранција
- Барања за завршна обработка на површината
- Квалитет на добавувачот и техничка поддршка
10. Сценарија за апликации од реалниот свет
10.1 Полупроводнички фокусни прстени
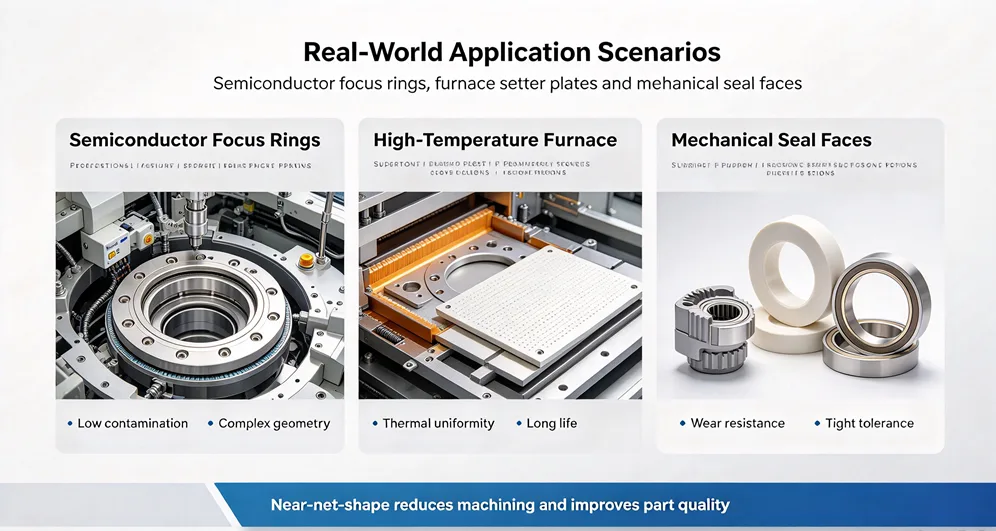
Производител на полупроводничка опрема избра безпритисочен синтеруван силициум карбид (PSC) за фокусни прстени што се користат при плазматско бакирање. Високата чистота и ниската контаминација на PSC обезбедија конзистентни перформанси на процесот, додека можноста за обликување блиску до мрежата овозможи да се произведуваат сложени геометрии на прстените со минимална обработка.
10.2 Плочи за поставување на печка за висока температура
Производител на керамика користел безпритисочен синтеруван силициум карбид (PSC) за плочи за стврднување во печка со висока температура. Високата топлинска спроводливост и ниската топлинска експанзија на PSC обезбедиле рамномерно загревање и димензионална стабилност, додека високата цврстина и тврдост обезбедиле долг работен век.
10.3 Машински заптивки
Производител на пумпи избра безпритисочен синтеруван силициум карбид (PSC) за површини на механичко заптивање. Високата тврдост и отпорност на абење на PSC го продолжија животниот век на заптивката, додека можноста за обликување речиси до нето овозможи да се произведуваат сложени геометрии на заптивката со мали толеранции.
11. Често поставувани прашања (ЧПП)
П1: Што е синтерувана силициум-карбидна керамика без притисок и како се произведува?
Безпритисочен синтеруван силициум карбид (PSC) е густа инженерска керамика произведена со набивање и обликување на SiC прав, проследено со синтерување на висока температура без примена на надворешен притисок за време на згуснувањето. Фините SiC прав се мешаат со внимателно одбрани адитиви за синтерување и врзива за да се поттикне преуредувањето на честичките, формирањето на границата на зрната и згуснувањето. За време на печењето, контролираните механизми за раст на зрната и дифузија ја намалуваат порозноста и произведуваат густо керамичко тело, обично постигнувајќи густина од приближно 3.10–3.15 g/cm³.
П2: На која температура може да издржи синтеруваниот силициум карбид без притисок?
Максималната работна температура зависи од степенот на SiC, адитивите за синтерување, геометријата на компонентите, механичкото оптоварување и атмосферата. Во многу инженерски апликации, компонентите од безпритисочен синтеруван силициум карбид (PSC) можат да работат континуирано на приближно 1400–1600°C, при што некои специјално дизајнирани степени се способни за работа на повисоки температури под контролирани инертни или вакуумски услови.
П3: Зошто безпритисниот синтеруван SiC има одлична отпорност на термички шокови?
Отпорноста на термички шок на безпритисочниот синтеруван силициум карбид (PSC) е резултат на комбинацијата од ниска термичка експанзија, релативно висока топлинска спроводливост, висок модул на еластичност и висока механичка цврстина. Неговиот коефициент на термичка експанзија е обично околу 4.3–4.6 × 10⁻⁶/K, додека топлинската спроводливост може да достигне приближно 120–150 W/m·K.
П4: Како се споредува безпритисочно синтеруваниот SiC со реакционо врзан силициум карбид?
Примарната разлика е механизмот на згуснување и добиената микроструктура. Синтеруваниот силициум карбид (PSC) без притисок се згуснува преку синтерување на SiC прав на висока температура со адитиви за синтерување, додека реакционо врзан SiC генерално се произведува со инфилтрирање на стопен силициум во порозна предформа од SiC/јаглерод. PSC може да постигне многу густа структура со типична густина од околу 3.10–3.15 g/cm³ и многу ниска отворена порозност, додека реакционо врзан SiC нормално содржи одредена количина на остаток од слободен силициум.
П5: Кои фактори треба да се наведат при нарачување на безпритисно синтерувани SiC компоненти по нарачка?
За технички сигурна понуда и проценка на производството, спецификацијата треба да вклучува степен на материјал, димензии, димензионални толеранции, геометрија, работна температура, атмосфера, механичко оптоварување, хемиска средина и барања за завршна обработка на површината.
П6: Дали PSC компонентите можат да се произведуваат во сложени форми?
Да, безпритисниот синтеруван силициум карбид (PSC) е погоден за сложени форми поради неговата способност за формирање речиси нето-форма. Ниското собирање на процесот на безпритисно синтерување овозможува производство на сложени геометрии со минимална машинска обработка.
П7: Која е типичната големина на зрната на PSC?
Типичната големина на зрната на безпритисочен синтеруван силициум карбид (PSC) е во опсег од 1–5 μm. Оваа фина големина на зрната придонесува за високата цврстина и тврдост на материјалот.
П8: Дали PSC е погоден за употреба во оксидирачки атмосфери?
Безпритисниот синтеруван силициум карбид (PSC) може да се користи во оксидирачки атмосфери до приближно 1400–1500°C. Над оваа температура, оксидацијата станува значајна, но материјалот формира заштитен слој од силициум диоксид што ја забавува понатамошната оксидација.
12. Што значи PSC за иднината на прецизната керамика
Безпритисочниот синтеруван силициум карбид (PSC) претставува значаен напредок во прецизното производство на керамика. Со комбинирање на висока тврдост со висока димензионална прецизност, PSC го крши традиционалниот парадокс на тврдост-прецизност што ја ограничуваше употребата на напредна керамика во прецизни компоненти.
Клучот за ова достигнување лежи во самиот процес на синтерување без притисок. Преку внимателна контрола на формулацијата на прав, адитивите за синтерување и компензацијата на собирање, PSC постигнува ниско собирање и рамномерно згуснување, овозможувајќи производство на сложени геометрии со тесни толеранции. Резултатот е материјал кој нуди и отпорност на абење на тврда керамика и димензионална точност на прецизно обработена компонента.
За индустриите на кои им се потребни високо-перформансни керамички компоненти со сложени форми и тесни толеранции — како што се производството на полупроводници, обработката на висока температура и хемиската обработка — синтеруваниот силициум карбид (PSC) без притисок е докажан избор.
RBOSCHCO нуди безпритисочен синтеруван силициум карбид (PSC) со контролирана густина, висока чистота и конзистентни механички својства. За прецизни компоненти во тешки услови, безпритисочниот синтеруван силициум карбид (PSC) ги обезбедува потребните перформанси и сигурност.
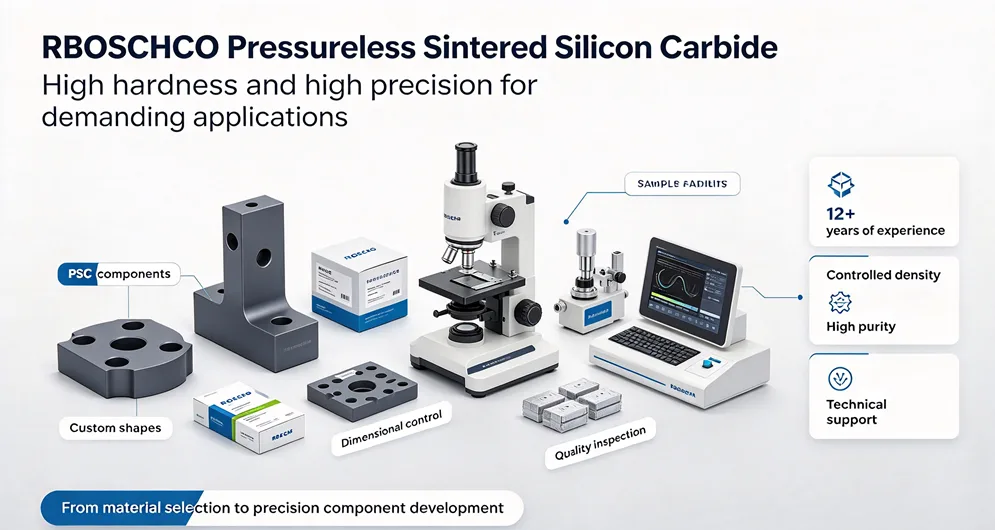
Добавувачот
RBOSCHCO е доверлив глобален снабдувач и производител на хемиски материјали со над 12 години искуство во обезбедување висококвалитетни хемикалии и наноматеријали, вклучувајќи бориден прав, нитриден прав, графитен прав, сулфиден прав и 3D печатење. Компанијата има професионален технички оддел и оддел за надзор на квалитетот, добро опремена лабораторија со напредна опрема за тестирање и наменски центар за постпродажна услуга на клиентите. RBOSCHCO испорачува безпритисочен синтеруван силициум карбид (PSC) низ целиот свет, погоден за полупроводничка опрема, компоненти на печки за висока температура, механички заптивки, хемиска обработка и апликации отпорни на абење. Компанијата нуди сеопфатна техничка поддршка, од избор на производ до водство за примена. Доколку барате висококвалитетен безпритисочен синтеруван силициум карбид (PSC) за прецизни керамички компоненти, слободно контактирајте не.
ПОВРЗАНИ МИСЛЕЊА
Силициумски јаглерод TRGT-2000: Напредно материјално решение за високо-перформансни полупроводнички и индустриски апликации

α-фазен силициум карбид и β-фазен силициум карбид: Од кристална рамка до разлики во ефикасноста
Промена на индустриите: Зголемената побарувачка за SIC Grit на променливиот глобален пазар
Наноултрафин молибден дисулфид MoS2 за подобрено подмачкување и апликации против абење
Силициум нитрид: Прав и керамика – Карактеристики и индустриски примени